இன்லைன் ஆய்வு பெரும்பாலும் குறைபாடுகளை விரைவாகப் பிடிக்க ஒரு வழியாக விற்கப்படுகிறது. ஒரு உண்மையான துல்லியமான இரும்பு வார்ப்புக் கோட்டில், முடிவுகள் எடுக்கப்படும் போது அதன் பெரிய மதிப்பு மாறுகிறது. சாம்பல் இரும்பு மற்றும் டக்டைல் இரும்பு வார்ப்புகள் பெரும்பாலும் கண், குழாய் மற்றும் காலிபர் மூலம் பரிசோதிக்கப்பட்ட நாட்களில் இருந்து நிங்போ சுப்ரீம் மெஷினரி கோ., லிமிடெட் இல் இரும்பு வார்ப்பு உற்பத்தியில் பணிபுரிந்தேன். தானியங்கு வரிகளுக்கு மாறுதல் மற்றும் இன்லைன் ஆய்வு ஆகியவை அனுபவத்தின் தேவையை அகற்றவில்லை. அது அந்த அனுபவத்தை மேல்நோக்கி நகர்த்தியுள்ளது—உருகுதல், ஊற்றுதல், குளிர்வித்தல் மற்றும் எந்திரம் செய்வதிலும் கூட. இன்லைன் ஆய்வு உண்மையில் துல்லியமான இரும்பு வார்ப்பு தரக் கட்டுப்பாட்டை எவ்வாறு மாற்றுகிறது, என்ன தொழில்நுட்பங்கள் பலனளிக்கின்றன மற்றும் அவை இன்னும் எங்கு குறைகின்றன என்பதை இந்தக் கட்டுரை பார்க்கிறது.
இன்லைன் ஆய்வு என்பது வெறும் எக்ஸ்ரே அல்ல: இரும்பு வார்ப்புக் கோடுகளில் நாம் உண்மையில் என்ன பயன்படுத்துகிறோம்
துல்லியமான இரும்பு வார்ப்புக்கு நாங்கள் இன்லைன் இன்ஸ்பெக்ஷனைப் பயன்படுத்துகிறோம் என்று வாடிக்கையாளர்கள் கேட்கும்போது, ஒவ்வொரு பகுதியையும் எக்ஸ்ரே பற்றிப் பேசுகிறோம் என்று பலர் கருதுகின்றனர். அது யதார்த்தமானது அல்ல. எக்ஸ்ரே பயனுள்ளதாக இருக்கும், ஆனால் இது மெதுவாகவும், விலை உயர்ந்ததாகவும், சாம்பல் நிற இரும்பு பம்ப் ஹவுசிங் அல்லது டக்டைல் அயர்ன் வால்வ் பாடிக்கு அதிகமாகவும் உள்ளது. உற்பத்தி வரிசையில் உண்மையில் வேலை செய்வது ஒரு அடுக்கு அணுகுமுறை: உலைகளில் வெப்ப பகுப்பாய்வு, ஊற்று நிலையத்தில் அகச்சிவப்பு கண்காணிப்பு, சுத்தம் செய்த பிறகு இயந்திர பார்வை மற்றும் முக்கியமான தொகுதிகளுக்கான இலக்கு எக்ஸ்ரே அல்லது அல்ட்ராசோனிக் சோதனை.
நிங்போ சுப்ரீம் மெஷினரி கோ., லிமிடெட் நிறுவனத்தில், நாங்கள் தயாரித்து வருகிறோம் இரும்பு casgrayntig,குழாய் இரும்பு வார்ப்பு, மற்றும்துல்லியமான முதலீட்டு வார்ப்பு25 ஆண்டுகளுக்கும் மேலாக. நிறுவனம் 1990 இல் இரும்பு வார்ப்புகள் மற்றும் துருப்பிடிக்காத எஃகு வார்ப்புகளுடன் தொடங்கியது, பின்னர் 2000 க்குப் பிறகு ஒரு எஃகு வார்ப்பு வரியைச் சேர்த்தது. அந்த நேரத்தில், எங்கள் உற்பத்தி வரிசைகள் கைமுறையாக வேலை செய்வதிலிருந்து தானியங்கி இயந்திரங்களுக்கு நகர்ந்தன. மீண்டும் மீண்டும் ஒரு பாடம் எளிதானது:இன்லைன் ஆய்வு ஒரு செயல்முறை முடிவோடு இணைக்கப்பட்டால் மட்டுமே வேலை செய்கிறது.தரவு அடுத்த வெப்பம், அடுத்த அச்சு அல்லது அடுத்த எந்திர அமைப்பை மாற்றவில்லை என்றால், அது வெறும் பதிவேடு ஆகும்.
செலவு வாதம்: ஏன் நிராகரிக்கப்பட்ட நடிப்பு என்பது காணக்கூடிய இழப்பு மட்டுமே
ஒரு துல்லியமான இரும்பு வார்ப்பு இறுதி ஆய்வில் நிராகரிக்கப்படும் போது, தெரியும் இழப்பு வார்ப்பு தானே ஆகும். கண்ணுக்கு தெரியாத இழப்பு பொதுவாக பெரியது. நீங்கள் ஏற்கனவே உருகும் ஆற்றல், மோல்டிங் மணல், உழைப்பு, எந்திர கொடுப்பனவு மற்றும் சில நேரங்களில் வாடிக்கையாளர் டெலிவரி ஸ்லாட்டைப் பயன்படுத்தியுள்ளீர்கள். ASTM A536 65-45-12 இல் செய்யப்பட்ட ஒரு டக்டைல் இரும்பு ஹைட்ராலிக் பன்மடங்கு, எந்திரம் செய்த பிறகு காணப்படும் சுருக்கக் குறைபாடு என்பது முக்கியமான முகங்களிலிருந்து ஏற்கனவே 2-3 மிமீ பொருள் அகற்றப்பட்ட ஒரு ஸ்கிராப் பகுதியைக் குறிக்கும். இது வெறும் நடிப்பு இழப்பு அல்ல. இது இயந்திர திறன் இழப்பு.
இதனால்தான் இன்லைன் ஆய்வு எவ்வளவு சீக்கிரம் தலையிடலாம் என்பதை தீர்மானிக்க விரும்புகிறேன். ஊற்றுவதற்கு முன் ஒரு குறைந்த எஞ்சிய மெக்னீசியம் போக்கைக் கொடியிடும் வெப்ப பகுப்பாய்வு வாசிப்பு ஒரு முழு லேடலையும் சேமிக்கும். 1380°Cக்குக் கீழே கொட்டும் வெப்பநிலையைப் பிடிக்கும் அகச்சிவப்பு கேமரா, மெல்லிய சுவர் சாம்பல் இரும்பு வார்ப்புகளில் குளிர் மூடுவதைத் தடுக்கலாம். ஷாட் பிளாஸ்டிங்கிற்குப் பிறகு ஒரு இயந்திர பார்வை நிலையம், பகுதி எந்திர மையத்தை அடையும் முன் மேற்பரப்பில் விரிசலைப் பிடிக்க முடியும். இவை எதுவும் இறுதி ஆய்வுக்கு பதிலாக இல்லை. இறுதி ஆய்வுக்கு வரக்கூடிய குறைபாடுகளின் எண்ணிக்கையை அவை குறைக்கின்றன.
சாம்பல் இரும்பு, குழாய் இரும்பு மற்றும் முதலீட்டு வார்ப்பு ஆகியவற்றுடன் பொருத்தப்பட்ட ஆய்வு தொழில்நுட்பம்
ஒவ்வொரு இன்லைன் ஆய்வு தொழில்நுட்பமும் ஒவ்வொரு இரும்பு வார்ப்பு செயல்முறைக்கும் பொருந்தாது. கீழே உள்ள அட்டவணை ஒரு வரியை உள்ளமைக்கும் போது நான் பயன்படுத்தும் நடைமுறை ஒப்பீடு ஆகும். இது ஒரு தத்துவார்த்த தரவரிசை அல்ல. உண்மையான உற்பத்தித் தளங்களில் நாம் வேலை பார்த்ததை இது பிரதிபலிக்கிறது.
| தொழில்நுட்பம் | சிறந்த பொருத்தம் | வழக்கமான கண்டறிதல் வேகம் | முக்கிய குறைபாடுகள் பிடிபட்டன | இரும்பு வார்ப்பு வரம்பு |
|---|---|---|---|---|
| வெப்ப பகுப்பாய்வு | உருகும் மற்றும் முடிச்சு கட்டுப்பாடு | ஒரு வெப்பத்திற்கு 30-90 வினாடிகள் | கார்பன் சமமான சறுக்கல், முடிச்சு மங்கல், குளிர் போக்கு | மறைமுக அளவீடு; உலோகவியல் மூலம் அளவுத்திருத்தம் தேவை |
| அகச்சிவப்பு வெப்ப இமேஜிங் | வெப்பநிலை மற்றும் அச்சு நிரப்புதல் ஊற்றுதல் | கொட்டும் போது உண்மையான நேரம் | குளிர் மூடுதல், தவறாக இயங்குதல், வெப்பநிலை விலகல் ஊற்றுதல் | பார்வைக்கு மட்டும்; புகை மற்றும் லேடில் பொருத்துதல் தலையிடலாம் |
| இயந்திர பார்வை | சுத்தம் செய்த பிறகு மேற்பரப்பு ஆய்வு | ஒரு பகுதிக்கு 1-5 வினாடிகள் | விரிசல், பர்ர்கள், குளிர் மூடல்கள், காணாமல் போன பொருள், மணல் சேர்க்கை | உள் குறைபாடுகளைக் காண முடியாது; விளக்கு மற்றும் பகுதி நோக்குநிலை விஷயம் |
| நிகழ்நேர எக்ஸ்ரே | பாதுகாப்பு-முக்கியமான டக்டைல் இரும்பு மற்றும் எஃகு வார்ப்புகள் | ஒரு பகுதிக்கு 10-60 வினாடிகள் | சுருக்கம் போரோசிட்டி, உள் பிளவுகள், சேர்த்தல் | அதிக செலவு; மெதுவான வரி வேகம்; கதிர்வீச்சு பாதுகாப்பு தேவைகள் |
| மீயொலி சோதனை | கனரக-பிரிவு டக்டைல் இரும்பு மற்றும் எஃகு வார்ப்புகள் | ஒரு புள்ளிக்கு 2-10 வினாடிகள் | உட்புற வெற்றிடங்கள், விரிசல்கள், தடிமனான பிரிவுகளில் முடிச்சு மாறுபாடு | இணைப்பு தேவை; சிக்கலான வடிவவியல் கடினமானது |
ஹைட்ராலிக் வால்வு உடல்கள் மற்றும் இயந்திர கருவி கூறுகள் போன்ற சாம்பல் இரும்பு வார்ப்புகளுக்கு, இயந்திர பார்வை மற்றும் அகச்சிவப்பு ஊற்றுதல் கண்காணிப்பு பொதுவாக சிறந்த வருவாயை வழங்குகிறது. சாம்பல் இரும்பின் செதில் கிராஃபைட் நல்ல தணிப்பு மற்றும் வெப்ப கடத்துத்திறனை அளிக்கிறது, ஆனால் மேற்பரப்பு குறைபாடுகள் தானியங்கு காட்சி ஆய்வை நியாயப்படுத்தும் அளவுக்கு பொதுவானவை. நீர்த்துப்போகும் இரும்பு வார்ப்புகளுக்கு, வெப்ப பகுப்பாய்வு மற்றும் இலக்கு எக்ஸ்-ரே விஷயம் அதிகம், ஏனெனில் முடிச்சு மற்றும் உள் ஒலி நீட்சி மற்றும் சோர்வு வாழ்க்கையை நேரடியாக பாதிக்கிறது. துல்லியமான முதலீட்டு வார்ப்புக்கு, முன்னுரிமை மெழுகு வடிவ பரிமாணங்கள் மற்றும் ஷெல் ஒருமைப்பாட்டிற்கு மாறுகிறது, அங்கு லேசர் ஸ்கேனிங் மற்றும் செயல்முறை தரவு பதிவு பெரும்பாலும் இன்லைன் ரேடியோகிராஃபியை விட முக்கியமானது.
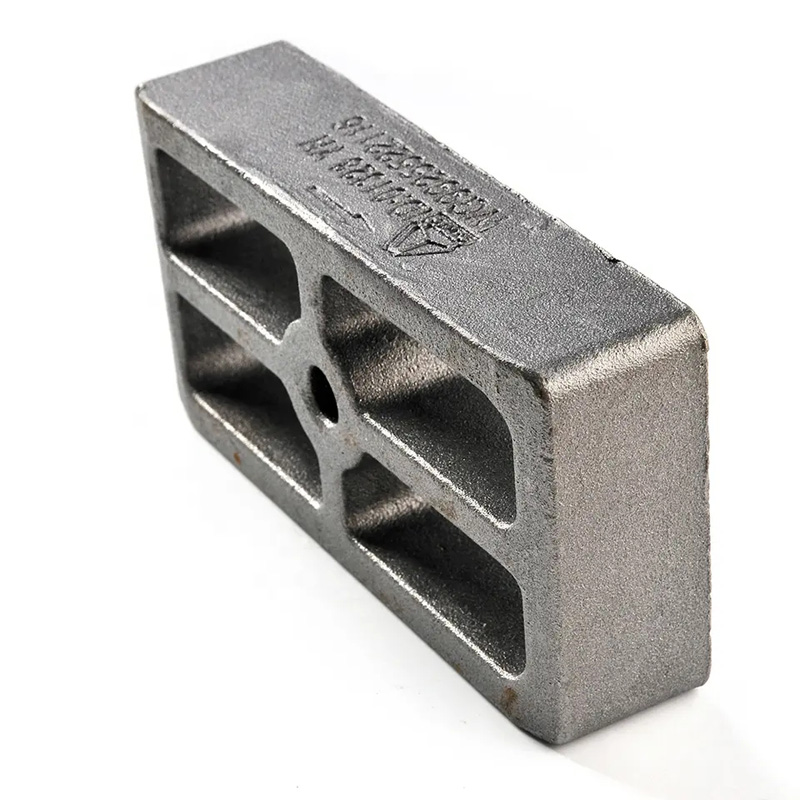
இன்லைன் ஆய்வு எந்திரம் மற்றும் அசெம்பிளியுடன் எவ்வாறு இணைகிறது
நிங்போ சுப்ரீம் மெஷினரி கோ., லிமிடெட் இல் பல வருடங்களாக இரும்பு வார்ப்புகளை உற்பத்தி செய்வதிலிருந்து நான் கற்றுக்கொண்ட ஒரு விஷயம் என்னவென்றால், தரக் கட்டுப்பாடு ஃபவுண்டரி வாசலில் நிறுத்த முடியாது. வார்ப்பின் கடினத்தன்மை அல்லது நுண் கட்டமைப்பு மாறுபடும் பட்சத்தில், பரிமாண ஆய்வுக்கு உட்பட்ட ஒரு துல்லியமான இரும்பு வார்ப்பு எந்திர மையத்தில் தோல்வியடையும். எடுத்துக்காட்டாக, குளிர்ச்சியுடன் கூடிய சாம்பல் இரும்பு, சகிப்புத்தன்மையில் அளவிட முடியும் ஆனால் கார்பைடு கருவியை அழிக்க முடியும். குறைந்த முடிச்சுத்தன்மையுடன் கூடிய டக்டைல் இரும்பு எளிதாக இயந்திரம் செய்யலாம் ஆனால் அழுத்த சோதனையில் தோல்வியடையும்.
இங்குதான் இன்லைன் ஆய்வுத் தரவு ஃபவுண்டரிக்கு அப்பால் மதிப்புமிக்கதாகிறது. வெப்ப பகுப்பாய்வு முடிவுகள், கொட்டும் வெப்பநிலை மற்றும் குளிரூட்டும் தரவை தொகுதி வாரியாக பதிவு செய்யும் போது, அவற்றை எந்திர செயல்திறனுடன் தொடர்புபடுத்தலாம். ஒரு குறிப்பிட்ட சாம்பல் இரும்பு வார்ப்புகளில் ஒரு வாடிக்கையாளர் உரையாடல் அல்லது அதிகப்படியான கருவி தேய்மானத்தைப் புகாரளித்தால், நாம் கார்பன் சமமான மற்றும் குளிரூட்டும் விகிதத்தை மீண்டும் கண்டுபிடிக்கலாம். ஒரு டக்டைல் இரும்பு வார்ப்பு எந்திரத்திற்குப் பிறகு கசிவு சோதனையில் தோல்வியுற்றால், மெக்னீசியம் எஞ்சிய மற்றும் முடிச்சுப் போக்கை நாம் மதிப்பாய்வு செய்யலாம். அந்த கண்டுபிடிப்பு கவர்ச்சியானது அல்ல, ஆனால் அதுவே தரக் கட்டுப்பாட்டை செயல்முறைக் கட்டுப்பாட்டாக மாற்றுகிறது.
எங்களிடமிருந்து இரும்பு வார்ப்புகள் மற்றும் முடிக்கப்பட்ட இயந்திர பாகங்கள் இரண்டையும் பெறும் வாடிக்கையாளர்களுக்கு, இந்த இணைப்பு பழி விளையாட்டைக் குறைக்கிறது. குறைபாடு வார்ப்பதா அல்லது எந்திரத்தால் வந்ததா என்று வாதிடுவதற்குப் பதிலாக, தரவுகளை ஒன்றாகப் பார்க்கலாம்.
டக்டைல் அயர்ன் ஹைட்ராலிக் மேனிஃபோல்டுகளுக்கான நடைமுறை கட்டமைப்பு எடுத்துக்காட்டு
ஒரு உறுதியான உதாரணம் தருகிறேன். 8-12 மிமீ சுவர் தடிமன், பொருள் ASTM A536 65-45-12 மற்றும் முக்கியமான முகங்களில் 2.5 மிமீ எந்திரக் கொடுப்பனவு கொண்ட ஒரு டக்டைல் இரும்பு ஹைட்ராலிக் பன்மடங்கு இயக்குகிறோம் என்று வைத்துக்கொள்வோம். வாடிக்கையாளருக்கு எந்திரத்திற்குப் பிறகு அழுத்தம் இறுக்கம் சோதனை மற்றும் குறைந்தபட்சம் 85% முடிச்சு தேவைப்படுகிறது.
உருகும் பக்கத்தில், வேதியியலுக்கு ஆப்டிகல் எமிஷன் ஸ்பெக்ட்ரோமெட்ரி மற்றும் கார்பன் சமமான மற்றும் முடிச்சுப் போக்குக்கான வெப்ப பகுப்பாய்வு ஆகியவற்றைப் பயன்படுத்துவோம். இலக்கு சாளரம் C 3.5–3.7%, Si 2.2–2.5%, Mg 0.04–0.06%. கொட்டும் பக்கத்தில், அகச்சிவப்பு வெப்ப இமேஜிங் 1390 டிகிரி செல்சியஸ் மற்றும் 1420 டிகிரி செல்சியஸ் இடையே வைத்து, கொட்டும் வெப்பநிலையை கண்காணிக்கிறது. சுத்தம் செய்த பிறகு, இயந்திர பார்வை மேற்பரப்பில் விரிசல் மற்றும் குளிர் மூடுதல்களை சரிபார்க்கிறது. முக்கியமான தொகுதிகளுக்கு, நிகழ்நேர எக்ஸ்ரே அல்லது அல்ட்ராசோனிக் சோதனையானது துறைமுக முதலாளிகளைச் சுற்றியுள்ள தடிமனான பகுதியில் உள்ள உள் சுருக்கத்தை சரிபார்க்கிறது.
இந்த கட்டமைப்பு ஒவ்வொரு பகுதியையும் எக்ஸ்ரே மூலம் ஆய்வு செய்யாது. இது சரியான தொழில்நுட்பத்தை சரியான கட்டத்தில் பயன்படுத்துகிறது. இதன் விளைவாக எந்திரத்தில் குறைவான ஆச்சரியங்கள் மற்றும் மிகவும் நிலையான அழுத்தம் சோதனை தேர்ச்சி விகிதம். எனது அனுபவத்தில், சந்தையில் மிகவும் விலையுயர்ந்த ஆய்வு இயந்திரத்தை வாங்குவதை விட அந்த கலவை முக்கியமானது.
இன்லைன் இன்ஸ்பெக்ஷன் சிஸ்டத்தை வாங்குவதற்கு முன் நான் என்ன சரிபார்க்க வேண்டும்
துல்லியமான இரும்பு வார்ப்புக்கான இன்லைன் பரிசோதனையை நீங்கள் மதிப்பிடுகிறீர்கள் என்றால், உபகரணப் பிரசுரங்களைப் பார்ப்பதற்கு முன் நான் நான்கு கேள்விகளைக் கேட்பேன். முதலில், நீங்கள் என்ன குறைபாட்டைத் தடுக்க முயற்சிக்கிறீர்கள், எந்த செயல்முறை கட்டத்தில் அது உருவாகிறது? இரண்டாவதாக, நீங்கள் தரவை என்ன செய்வீர்கள் - இது ஒரு செட் பாயிண்டை மாற்றுமா, ஊற்றுவதை நிறுத்துமா அல்லது எந்திர ஆஃப்செட்டைச் சரிசெய்யுமா? மூன்றாவதாக, ஆய்வு முறையின் விலைக்கு எதிராக தவறவிட்ட குறைபாட்டின் விலை என்ன? நான்காவதாக, நிறுவிய பின் கணினியை யார் பராமரித்து அளவீடு செய்வார்கள்?
நிங்போ சுப்ரீம் மெஷினரி கோ., லிமிடெட் நிறுவனத்தில், எங்களின் உற்பத்தியானது கைமுறையாக வேலை செய்வதிலிருந்து தானியங்கி இயந்திரங்களுக்கு பரிணமித்துள்ளது, ஏனெனில் கைமுறை வேலை செய்ய முடியாத நிலைத்தன்மை சிக்கல்களை ஆட்டோமேஷன் தீர்க்கிறது. ஆனால் செயல்முறை பின்னூட்டம் இல்லாத ஆட்டோமேஷன் வேகமான மாறுபாடு. இன்லைன் ஆய்வு என்பது துல்லியமான இரும்பு வார்ப்பு தரக் கட்டுப்பாட்டிற்கு ஆட்டோமேஷனைப் பயனுள்ளதாக்கும் பின்னூட்ட வளையமாகும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
இரும்பு வார்ப்புகளுக்கான இறுதி ஆய்வை இன்லைன் ஆய்வு மாற்றுமா?
எண். இன்லைன் ஆய்வு, இறுதி ஆய்வுக்கு வரும் குறைபாடுகளின் எண்ணிக்கையைக் குறைக்கிறது, ஆனால் தொகுதி மாதிரி மற்றும் வாடிக்கையாளர் சார்ந்த ஏற்றுக்கொள்ளும் அளவுகோல்களுக்கு இறுதி ஆய்வு இன்னும் அவசியம். பாதுகாப்பு-முக்கியமான குழாய் இரும்பு வார்ப்புகளுக்கு, இறுதி பரிமாண மற்றும் அழுத்த சோதனை கட்டாயமாக உள்ளது.
சாம்பல் இரும்பு வார்ப்புக்கு எந்த இன்லைன் ஆய்வு தொழில்நுட்பம் மிகவும் செலவு குறைந்ததாகும்?
பெரும்பாலான சாம்பல் இரும்பு வார்ப்புக் கோடுகளுக்கு, சுத்தம் செய்தபின் இயந்திர பார்வை மற்றும் அகச்சிவப்பு ஊற்றுதல் வெப்பநிலை கண்காணிப்பு ஆகியவை விரைவான திருப்பிச் செலுத்துதலை வழங்குகின்றன. அவை மேற்பரப்பு குறைபாடுகள் மற்றும் குளிர்ச்சியான அடைப்புகளை வரிசையை கணிசமாக குறைக்காமல் பிடிக்கின்றன. வெப்ப பகுப்பாய்வும் முக்கியமானது, ஆனால் இது ஒரு பகுதி ஆய்வு கருவியை விட உருகும் கட்டுப்பாட்டு கருவியாகும்.
இன்லைன் இன்ஸ்பெக்ஷன் மூலம் நீர்த்துப்போகும் இரும்பில் உள்ள முடிச்சு பிரச்சனைகளை ஊற்றுவதற்கு முன் கண்டறிய முடியுமா?
இது ஒரு போக்கைக் குறிக்கலாம், ஆனால் இது உண்மையான நேரத்தில் இறுதி முடிச்சு எண்ணைக் கொடுக்காது. மெக்னீசியம் எஞ்சிய மற்றும் குளிரூட்டும் வளைவு எதிர்பார்க்கப்படும் சாளரத்தில் உள்ளதா என்பதை விரைவான மெட்டாலோகிராஃபியுடன் இணைந்து வெப்ப பகுப்பாய்வு காட்ட முடியும். போக்கு சாளரத்திற்கு வெளியே இருந்தால், ஃபவுண்டரி சிகிச்சை அல்லது கொட்டும் வரிசையை சரிசெய்ய முடியும்.
நிங்போ சுப்ரீம் மெஷினரி கோ., லிமிடெட் முதலீட்டு வார்ப்புக்கான இன்லைன் ஆய்வை எவ்வாறு ஆதரிக்கிறது?
துல்லியமான முதலீட்டு வார்ப்புக்கு, மெழுகு வடிவ பரிமாண நிலைப்புத்தன்மை, ஷெல் தடிமன் மற்றும் கொட்டும் வெப்பநிலை பதிவுகள் ஆகியவற்றில் கவனம் செலுத்துகிறோம். இந்த வார்ப்புகளுக்கு இன்லைன் எக்ஸ்-ரேயை விட லேசர் ஸ்கேனிங் மற்றும் செயல்முறை தரவு பதிவுகள் மிகவும் பயனுள்ளதாக இருக்கும். அலாய், வடிவியல் மற்றும் வாடிக்கையாளர் ஏற்றுக்கொள்ளும் தரநிலை ஆகியவற்றின் அடிப்படையில் ஆய்வு அணுகுமுறையை உள்ளமைக்கிறோம்.
இரும்பு வார்ப்பு ஆய்வுக்கு பொதுவாக என்ன தரநிலைகள் குறிப்பிடப்படுகின்றன?
பொதுவான குறிப்புகளில் சாம்பல் இரும்பிற்கான ASTM A48, டக்டைல் இரும்புக்கான ASTM A536, ஸ்பீராய்டல் கிராஃபைட் வார்ப்பிரும்புகளுக்கு ISO 1083, பரிமாண சகிப்புத்தன்மைக்கு ISO 8062 மற்றும் ரேடியோகிராஃபிக் பரிசோதனைக்கு ASTM E446 அல்லது E186 ஆகியவை அடங்கும். பொருந்தக்கூடிய தரநிலையானது பொருள் மற்றும் பயன்பாட்டைப் பொறுத்தது.
துல்லியமான இரும்பு வார்ப்பு திட்டத்திற்கான இன்லைன் ஆய்வை நீங்கள் மதிப்பீடு செய்கிறீர்கள் அல்லது சாம்பல் இரும்பு, டக்டைல் இரும்பு அல்லது முதலீட்டு வார்ப்பு தரக் கட்டுப்பாட்டைப் பற்றி விவாதிக்க விரும்பினால், நீங்கள் தொடர்பு கொள்ளலாம்நிங்போ சுப்ரீம் மெஷினரி கோ., லிமிடெட்நேரடியாக. உங்கள் பொருள் தரம், முக்கியமான பரிமாணங்கள் மற்றும் குறைபாடுகள் பற்றிய கவலைகளைப் பகிர்ந்து கொள்ளுங்கள், மேலும் உங்கள் உற்பத்தி வரிசைக்கான நடைமுறை ஆய்வு உள்ளமைவை வரையறுக்க நாங்கள் உதவலாம்.